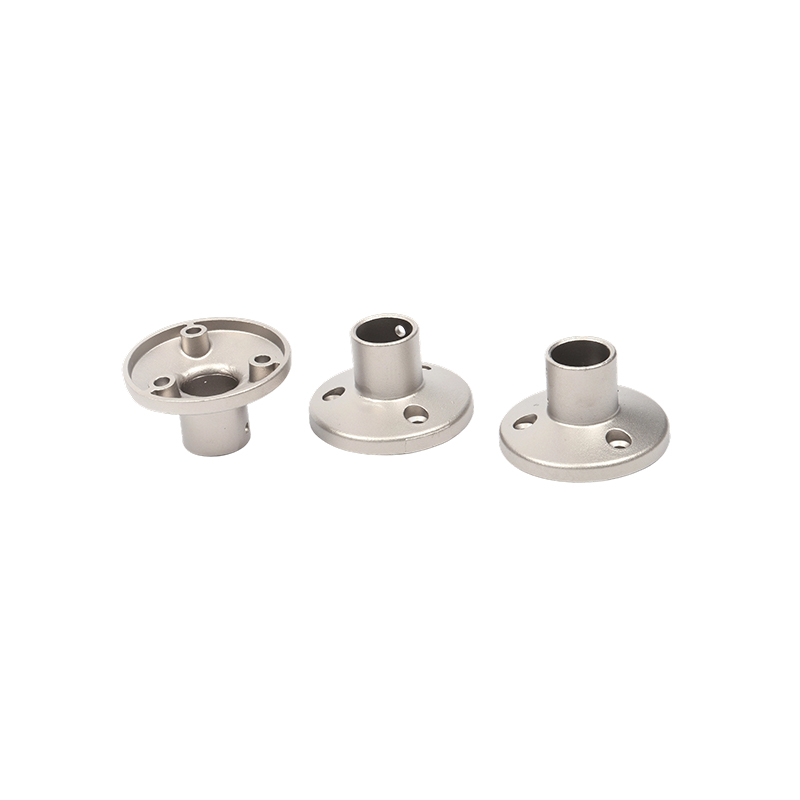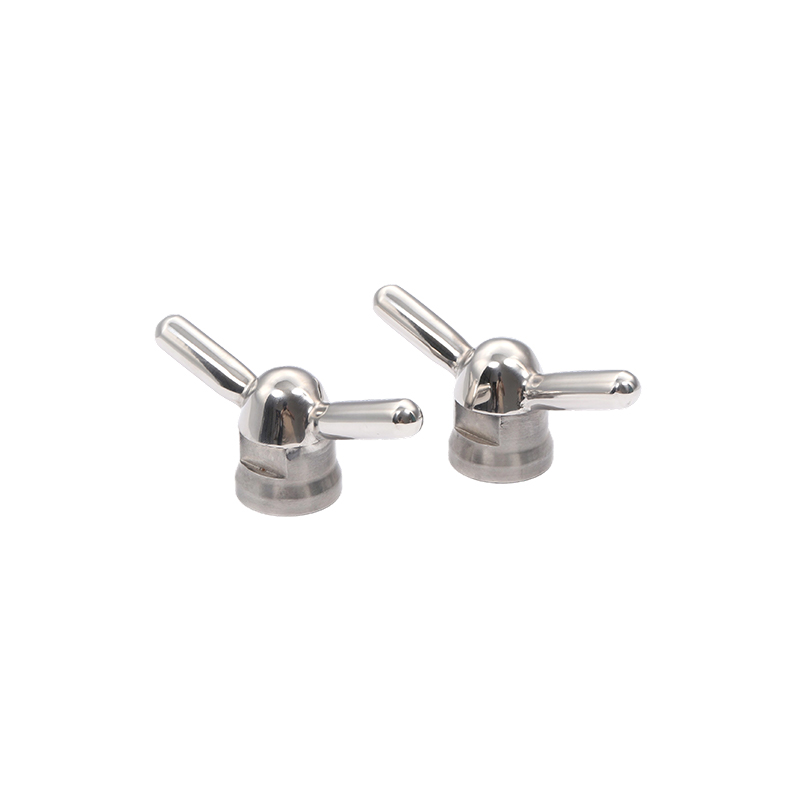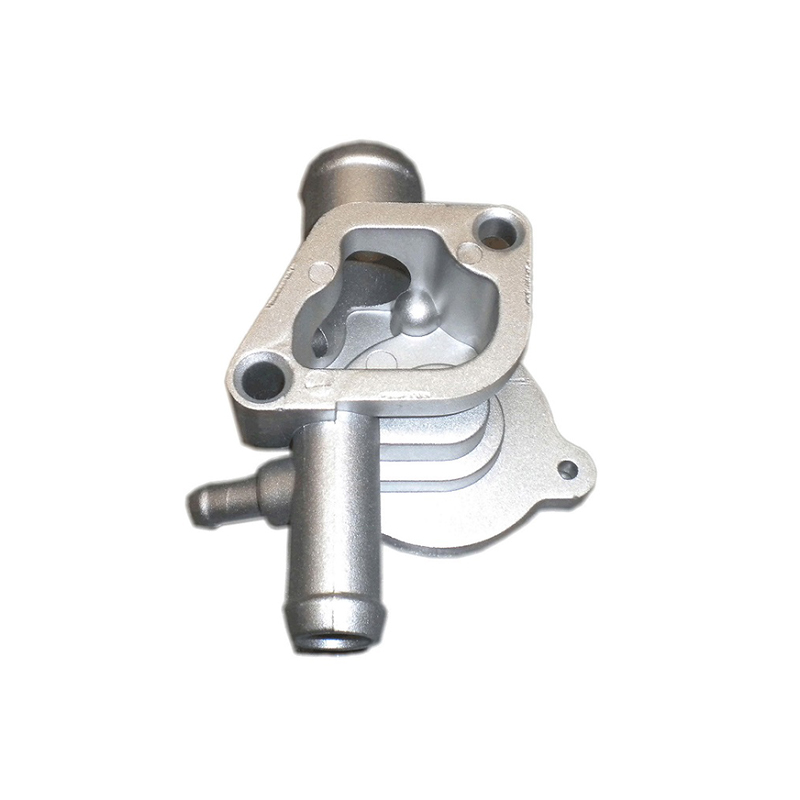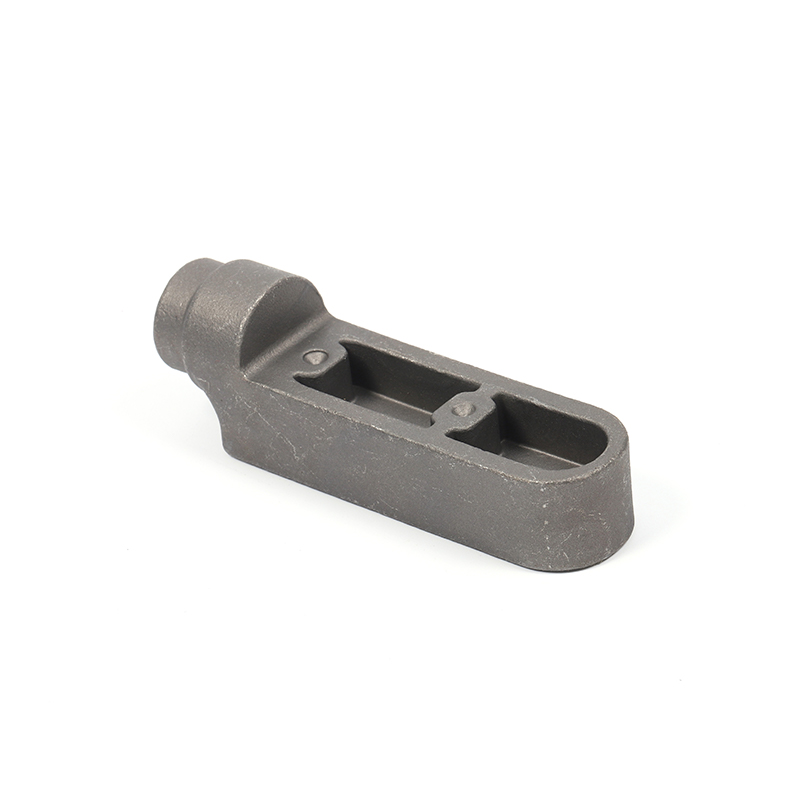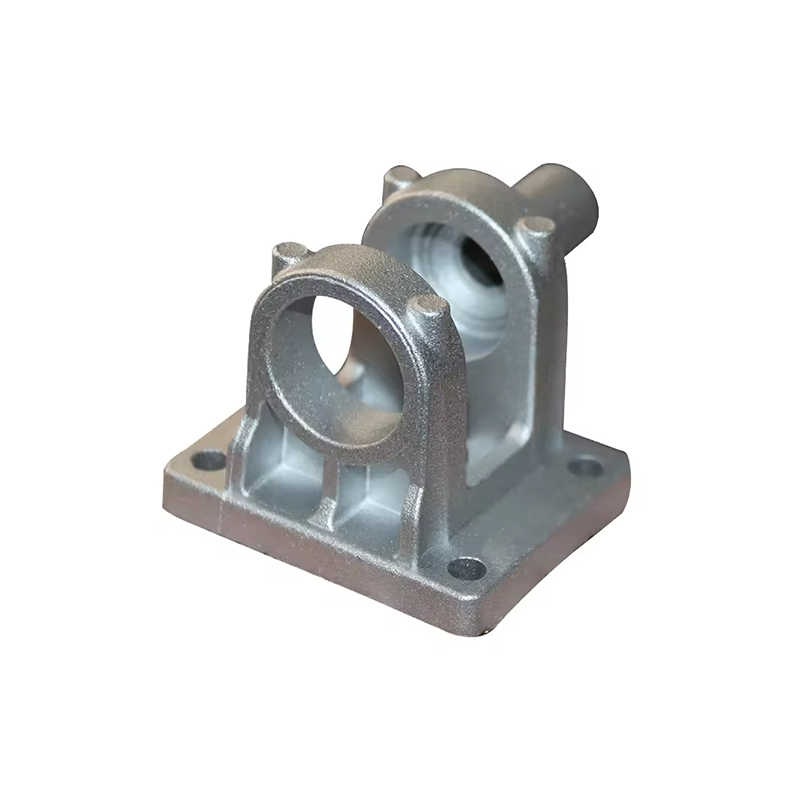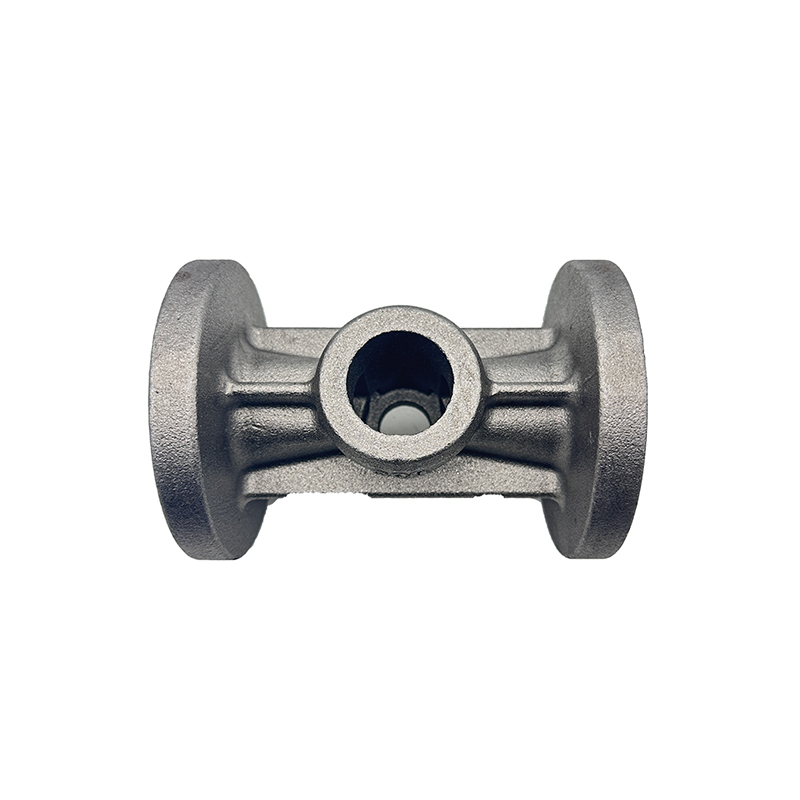
สังกะสีหล่อเป็น วิธีการหล่อโลหะด้วยแรงดันสูง ซึ่งโลหะผสมสังกะสีหลอมเหลวจะถูกบังคับให้เข้าไปในโพรงแม่พิมพ์เหล็กชุบแข็ง ("แม่พิมพ์") ที่ความดันปกติตั้งแต่ 1,000 ถึง 30,000 psi โลหะผสมจะแข็งตัวอย่างรวดเร็วภายในแม่พิมพ์ ทำให้เกิดชิ้นส่วนที่มีขนาดคงที่และมีรูปร่างใกล้เคียงตาข่าย ซึ่งมักจะต้องใช้การตัดเฉือนรองเพียงเล็กน้อยหรือไม่ต้องเลย
เมื่อเปรียบเทียบกับโลหะหล่ออื่นๆ เช่น อลูมิเนียม แมกนีเซียม หรือทองแดง สังกะสีมีคุณสมบัติที่ผสมผสานกันอย่างมีเอกลักษณ์: จุดหลอมเหลวต่ำ (~420 องศาเซลเซียส / 788 °F) มีความลื่นไหลสูง ความสามารถในการหล่อที่เหนือกว่า และความแข็งแรงทางกลที่ดีเยี่ยม คุณลักษณะเหล่านี้ทำให้สังกะสีเป็นตัวเลือกที่ต้องการสำหรับส่วนประกอบที่มีผนังบางและชิ้นส่วนที่ซับซ้อนซึ่งต้องการรายละเอียดที่มีความแม่นยำสูง
มีการใช้การกำหนดค่าเครื่องหลักสองแบบใน กระบวนการหล่อสังกะสี : ที่ ห้องร้อน เครื่อง (สังกะสีทั่วไป) และใช้บ่อยน้อยกว่า ห้องเย็น เครื่อง ในเครื่องจักรห้องร้อน กลไกการฉีดจะจมอยู่ในแหล่งกักเก็บโลหะหลอมเหลว ซึ่งช่วยให้รอบเวลาทำงานได้รวดเร็วมาก — โดยทั่วไปคือ 400–900 ช็อตต่อชั่วโมง
ภาพรวมทีละขั้นตอนของกระบวนการหล่อสังกะสี
กระบวนการหล่อสังกะสีเป็นไปตามลำดับขั้นตอนการทำงานที่มีการควบคุมอย่างเข้มงวด แต่ละขั้นตอนส่งผลโดยตรงต่อความแม่นยำของมิติ ผิวสำเร็จ และความสมบูรณ์ของโครงสร้างของส่วนประกอบขั้นสุดท้าย
ครึ่งหนึ่งของแม่พิมพ์จะถูกทำความสะอาดและพ่นด้วยสารช่วยปลดปล่อย (สารหล่อลื่นสำหรับแม่พิมพ์) ซึ่งจะช่วยป้องกันการเกาะติด ควบคุมการไล่ระดับความร้อน และยืดอายุของดาย
แม่พิมพ์ฝาครอบและแม่พิมพ์อีเจ็คเตอร์ปิดด้วยระบบไฮดรอลิกและล็อคภายใต้แรงจับยึดสูง ซึ่งเพียงพอที่จะต้านทานแรงดันการฉีดระหว่างการเติม
สังกะสีหลอมเหลวที่ ~430–450 °C จะถูกฉีดเข้าไปในโพรงแม่พิมพ์ผ่านทางคอห่านและหัวฉีด (ห้องร้อน) ด้วยความเร็วและความดันที่ควบคุมได้อย่างแม่นยำ
โลหะผสมจะแข็งตัวภายในมิลลิวินาทีถึงวินาที อุณหภูมิของแม่พิมพ์ ช่องระบายความร้อน และองค์ประกอบของโลหะผสมจะควบคุมอัตราการแข็งตัวและโครงสร้างจุลภาค
เมื่อแข็งตัวแล้ว แม่พิมพ์จะเปิดขึ้นและหมุดอีเจ็คเตอร์จะดันการหล่อออกจากช่องแม่พิมพ์ การออกแบบตัวดีดที่เหมาะสมช่วยป้องกันการบิดเบือนคุณสมบัติบางๆ
ประตู รางวิ่ง และแฟลชถูกตัดแต่ง (มักจะใช้เครื่องตัดแบบอัตโนมัติ) การประมวลผลภายหลังอาจรวมถึงการพ่นทราย การชุบ การเคลือบสีฝุ่น หรือการตัดเฉือน CNC
โดยทั่วไปจะใช้เวลาทั้งวงจรตั้งแต่การฉีดจนถึงการดีดออก 5 ถึง 40 วินาที ขึ้นอยู่กับความซับซ้อนของชิ้นงานและความหนาของผนัง รอบเวลาที่รวดเร็วนี้เป็นหนึ่งในข้อได้เปรียบทางเศรษฐกิจเบื้องต้นของกระบวนการหล่อสังกะสี
โลหะผสมสังกะสีทั่วไปที่ใช้ในการหล่อโลหะ
การเลือกโลหะผสมสังกะสีมีอิทธิพลอย่างมากต่อคุณสมบัติทางกล ความต้านทานการกัดกร่อน และความเสถียรของมิติของชิ้นส่วนที่หล่อ กลุ่มผลิตภัณฑ์ ZAMAK (คำย่อจากคำภาษาเยอรมันสำหรับโลหะที่เป็นส่วนประกอบ: สังกะสี อลูมิเนียม แมกนีเซียม ทองแดง) เป็นกลุ่มโลหะผสมสังกะสีหล่อขึ้นรูปที่ใช้กันอย่างแพร่หลายทั่วโลก
| แม็ก | อัล % | ลูกบาศ์ก % | มก. % | ความต้านแรงดึง | ลักษณะสำคัญ |
|---|---|---|---|---|---|
| ZAMAK 2 (อัลลอย 2) | 4.0 | 3.0 | 0.04 | ~359 เมกะปาสคาล | ความแข็งแกร่งและความแข็งสูงสุดของตระกูล ZAMAK ต้านทานการคืบคลานที่ดี |
| ซามัค 3 (อัลลอย 3) | 4.0 | 0.10 | 0.04 | ~283 เมกะปาสคาล | ใช้กันอย่างแพร่หลาย; คุณสมบัติการหล่อที่ดีเยี่ยม ความมั่นคงของมิติ |
| ซามัค 5 (อัลลอย 5) | 4.0 | 1.0 | 0.04 | ~328 เมกะปาสคาล | ความแข็งแรงสูงกว่า #3; ต้านทานการคืบคลานได้ดีขึ้น ทั่วไปในยุโรป |
| ZAMAK 7 (อัลลอยด์ 7) | 4.0 | 0.01 | 0.005 | ~283 เมกะปาสคาล | แก้ไข #3 ด้วย Mg ต่ำกว่า; ความลื่นไหลที่เหนือกว่า ผนังบางลงได้ |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 เมกะปาสคาล | อลูมิเนียมที่สูงขึ้น ห้องร้อนหล่อได้; คุณสมบัติแบริ่งที่ดี |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 เมกะปาสคาล | โลหะผสมสังกะสีที่มีความแข็งแรงสูงที่สุด น้ำหนักเบา; แรงโน้มถ่วง/ห้องเย็นเท่านั้น |
ZAMAK 3 คิดเป็นประมาณ 70% ของการหล่อสังกะสีทั้งหมดที่ผลิตในอเมริกาเหนือ เนื่องจากมีความสมดุลที่ยอดเยี่ยมในด้านความสามารถในการหล่อ สมบัติทางกล และความคุ้มค่า เมื่อต้องการความแข็งแรงสูงขึ้นโดยไม่กระทบต่อความแม่นยำของมิติ ZAMAK 5 เป็นการอัพเกรดทั่วไป
ข้อดีของการหล่อสังกะสี
กระบวนการหล่อแบบสังกะสีนำเสนอการผสมผสานที่น่าสนใจซึ่งมีวิธีการผลิตทางเลือกเพียงไม่กี่วิธีที่สามารถเทียบเคียงได้พร้อมๆ กัน การทำความเข้าใจข้อดีเหล่านี้ช่วยให้วิศวกรและผู้เชี่ยวชาญด้านการจัดซื้อมีข้อมูลในการตัดสินใจเลือกวัสดุได้
การหล่อด้วยสังกะสีมักจะได้รับความคลาดเคลื่อน ±0.025 มม. สำหรับคุณสมบัติที่สำคัญ ซึ่งช่วยลดหรือขจัดการดำเนินการตัดเฉือนรองที่มีค่าใช้จ่ายสูง
เครื่องหล่อสังกะสีแบบห้องร้อนสามารถผลิตช็อตได้หลายร้อยช็อตต่อชั่วโมง รองรับการผลิตในปริมาณมากโดยมีต้นทุนต่อหน่วยต่ำกว่ากระบวนการที่แข่งขันกันมากมาย
สังกะสีหลอมเหลวที่มีการไหลสูงช่วยให้สามารถอุดผนังบางๆ (บางเพียง 0.3 มม.) รอยตัดด้านล่าง เกลียว และทางเดินภายในที่ซับซ้อนในการหล่อเพียงครั้งเดียว
แม่พิมพ์เหล็กที่ใช้ในการหล่อแบบสังกะสีมีอายุการใช้งานยาวนานกว่าแม่พิมพ์อะลูมิเนียมอย่างมาก ซึ่งมักจะเกิน 1,000,000 ช็อต ซึ่งช่วยลดต้นทุนค่าตัดจำหน่ายเครื่องมือต่อชิ้นส่วน
พื้นผิวสังกะสีแบบหล่อมีความเรียบเพียงพอสำหรับการชุบโดยตรง การทาสี หรือการเคลือบสีฝุ่นโดยไม่ต้องมีการเตรียมพื้นผิวอย่างละเอียด ซึ่งช่วยลดต้นทุนการตกแต่ง
สังกะสีจะสร้างคราบป้องกันตามธรรมชาติ และการหล่อแบบสังกะสีนั้นเปิดรับการชุบด้วยไฟฟ้า อโนไดซ์ และการเคลือบแปลงโครเมตอย่างมากเพื่อการปกป้องที่ดียิ่งขึ้น
การใช้งานในอุตสาหกรรมการหล่อสังกะสี
ความอเนกประสงค์ของกระบวนการหล่อสังกะสีทำให้เป็นสิ่งที่ขาดไม่ได้ในอุตสาหกรรมที่หลากหลายอย่างน่าทึ่ง ตั้งแต่อุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภคไปจนถึงชิ้นส่วนยานยนต์ขนาดใหญ่ ชิ้นส่วนสังกะสีหล่อจะพบได้ในที่ที่มีความแม่นยำ ความแข็งแกร่ง และคุณภาพด้านความงามสูง ที่มาบรรจบกับความต้องการการผลิตในปริมาณมากที่คุ้มต้นทุน
อุตสาหกรรมการใช้งานปลายทางที่สำคัญ
ใน อุตสาหกรรมยานยนต์ , สังกะสีหล่อปรากฏในคาร์บูเรเตอร์ ส่วนประกอบของระบบเชื้อเพลิง ที่จับประตู กลไกเข็มขัดนิรภัย ชิ้นส่วนคอพวงมาลัย และเพิ่มมากขึ้นในส่วนประกอบของรถยนต์ไฟฟ้า (EV) ที่ต้องใช้เกราะป้องกันแม่เหล็กไฟฟ้า ความสามารถในการรวมฟังก์ชันต่างๆ ไว้ในการหล่อเพียงครั้งเดียวจะช่วยลดขั้นตอนการประกอบและน้ำหนักในระบบยานพาหนะ
ที่ เครื่องใช้ไฟฟ้า ภาคส่วนนี้อาศัยการหล่อแบบสังกะสีอย่างมากสำหรับบานพับแล็ปท็อป ตัวกล้อง ตัวตัวเชื่อมต่อ และตัวระบายความร้อน ซึ่งการผสมผสานระหว่างความสามารถในการป้องกัน EMI การนำความร้อน และการควบคุมขนาดที่แม่นยำเป็นสิ่งสำคัญสำหรับประสิทธิภาพของผลิตภัณฑ์
ข้อควรพิจารณาในการออกแบบที่สำคัญสำหรับการหล่อสังกะสี
การหล่อสังกะสีให้ประสบความสำเร็จเริ่มต้นด้วย การออกแบบเพื่อความสามารถในการผลิต (DFM) . วิศวกรที่เข้าใจข้อจำกัดและความสามารถของกระบวนการตั้งแต่เนิ่นๆ ในขั้นตอนการออกแบบ จะได้รับชิ้นส่วนที่มีคุณภาพดีขึ้น ต้นทุนเครื่องมือลดลง และนำสินค้าออกสู่ตลาดได้เร็วขึ้น
ความหนาของผนัง
ความหนาของผนังที่สม่ำเสมอช่วยเพิ่มการแข็งตัวและลดข้อบกพร่องในการหดตัว ความหนาของผนังปกติที่แนะนำสำหรับการหล่อสังกะสีคือ 1.0–3.5 มม แม้ว่าผนังที่บางเพียง 0.3 มม. จะสามารถทำได้ด้วย ZAMAK 7 ก็ตาม ควรหลีกเลี่ยงหรือเปลี่ยนแปลงความหนาของส่วนอย่างกะทันหันโดยค่อยๆ เทเปอร์
มุมร่าง
มุมร่างของ 0.5° ถึง 2° บนพื้นผิวขนานกับทิศทางของเส้นแยกช่วยให้สามารถขับออกได้อย่างสะอาดโดยไม่ทำให้ชิ้นส่วนบิดเบี้ยว ผนังภายในและช่องลึกต้องใช้มุมร่างที่ใหญ่ขึ้นเพื่อชดเชยการหดตัวของโลหะบนแกน
ซี่โครงและบอส
ซี่โครงควรมีความหนาประมาณ 50–70% ของความหนาของผนังที่อยู่ติดกัน และอยู่ในตำแหน่งที่จะแข็งตัวโดยไม่สร้างอ่างล้างมือหรือรูพรุน บอส (ลักษณะทรงกระบอกที่ยกขึ้นสำหรับตัวยึด) ควรมีหมุดหลักเพื่อควบคุมความสม่ำเสมอของผนัง และได้รับพยุงด้วยเป้าเสื้อกางเกงเพื่อความแข็งแรง
การตัดราคาและการกระทำด้านข้าง
การเซาะร่องต้องใช้การดำเนินการด้านข้าง (แกนเลื่อน) ในแม่พิมพ์ ซึ่งเพิ่มความซับซ้อนและต้นทุนของเครื่องมือ ในกรณีที่การออกแบบอนุญาต การแปลงส่วนด้านล่างภายนอกให้เป็นคุณลักษณะที่เทียบเท่ากันซึ่งสามารถทำได้โดยไม่ต้องดำเนินการด้านข้าง ช่วยลดต้นทุนแม่พิมพ์และปรับปรุงความน่าเชื่อถือในการผลิตได้อย่างมาก
ความคลาดเคลื่อนและการหดตัว
ZAMAK 3 มีการหดตัวเชิงเส้นประมาณ 1.17% นักออกแบบแม่พิมพ์จะชดเชยด้วยการปรับขนาดช่องให้เหมาะสม ความคลาดเคลื่อนทั่วไป ± 0.076 มม. ต่อขนาด 25 มม. สามารถทำได้ในการผลิต คุณสมบัติที่สำคัญสามารถรักษาไว้ที่ ±0.025 มม. โดยมีการเกตและการควบคุมกระบวนการที่เหมาะสม
ข้อบกพร่องทั่วไปและการควบคุมคุณภาพในการหล่อสังกะสี
แม้จะมีข้อได้เปรียบโดยธรรมชาติของสังกะสีในฐานะโลหะหล่อ แต่ความแปรปรวนของกระบวนการอาจทำให้เกิดข้อบกพร่องซึ่งทำให้ความสมบูรณ์หรือรูปลักษณ์ของชิ้นส่วนลดลง การทำความเข้าใจสาเหตุที่แท้จริงของข้อบกพร่องทั่วไปช่วยให้วิศวกรกระบวนการใช้มาตรการป้องกันและรักษาคุณภาพผลผลิตที่สม่ำเสมอ
- ความพรุน ก๊าซหรือช่องว่างการหดตัวภายในการหล่อ เกิดจากการกักอากาศ ความเร็วการฉีดมากเกินไป หรือการระบายอากาศไม่เพียงพอ แก้ไขโดยการปรับการออกแบบเกต/รันเนอร์ให้เหมาะสม เพิ่มระบบช่วยสุญญากาศ หรือปรับพารามิเตอร์การฉีด
- ระบบปิดเย็น เส้นตะเข็บที่มองเห็นได้ซึ่งส่วนหน้าของโลหะไหลมาบรรจบกันโดยที่ไม่ต้องหลอมรวมเข้าด้วยกัน เป็นผลมาจากอุณหภูมิโลหะไม่เพียงพอ การฉีดช้า หรือตำแหน่งเกตไม่ดี แก้ไขโดยการเพิ่มอุณหภูมิของโลหะหรือการออกแบบระบบเกตใหม่
- แฟลช ครีบโลหะบางๆ ที่แนวแยกส่วนหรือรอบๆ หมุดดีดตัวออก เกิดจากแม่พิมพ์สึกหรอ แรงจับยึดไม่เพียงพอ หรือแรงดันการฉีดมากเกินไป ต้องมีการบำรุงรักษาแม่พิมพ์ การปรับแรงจับยึด หรือการปรับพารามิเตอร์การฉีด
- มิสรัน การเติมช่องแม่พิมพ์ไม่สมบูรณ์ โดยทั่วไปเนื่องมาจากอุณหภูมิโลหะต่ำ แรงดันการฉีดไม่เพียงพอ หรือผนังบางที่แข็งตัวก่อนที่คาวิตี้จะเต็ม แก้ไขปัญหาด้วยการปรับอุณหภูมิและการออกแบบประตูใหม่
- การหดตัวระหว่างเดนไดรต์ ความพรุนใต้ผิวดินบริเวณกึ่งกลางของส่วนที่หนาเนื่องจากการหดตัวของการแข็งตัว ลดขนาดลงด้วยการออกแบบผนังที่สม่ำเสมอ แรงดันที่เพิ่มขึ้น และการระบายความร้อนด้วยแม่พิมพ์ที่เหมาะสม
- พุพอง ฟองอากาศบนพื้นผิวที่ปรากฏหลังจากการชุบหรือทาสี เกิดจากความพรุนใต้ผิวดินที่ขยายตัวภายใต้ความร้อน ป้องกันโดยการควบคุมความพรุนในขั้นตอนการหล่อด้วยการปรับกระบวนการให้เหมาะสม
การดำเนินการหล่อสังกะสีสมัยใหม่ใช้วิธีการจัดการคุณภาพที่ครอบคลุมผสมผสานกัน การควบคุมกระบวนการทางสถิติ (SPC) , การตรวจเอ็กซเรย์, การตรวจสอบมิติ CMM และระบบวิชั่นอัตโนมัติเพื่อตรวจจับและแก้ไขข้อบกพร่องแบบเรียลไทม์
ความยั่งยืนและกระบวนการหล่อสังกะสี
เนื่องจากอุตสาหกรรมการผลิตเผชิญกับแรงกดดันที่เพิ่มขึ้นเพื่อลดผลกระทบต่อสิ่งแวดล้อม กระบวนการหล่อด้วยสังกะสีจึงมอบข้อได้เปรียบด้านความยั่งยืนโดยธรรมชาติซึ่งสมควรได้รับการยอมรับ สังกะสีเป็นหนึ่งในโลหะรีไซเคิลมากที่สุดในโลก และธรรมชาติของการหล่อแบบวงปิดช่วยลดการสิ้นเปลืองวัสดุให้เหลือน้อยที่สุด
ที่ อุณหภูมิหลอมเหลวต่ำลง ของโลหะผสมสังกะสีแปลโดยตรงเป็นการใช้พลังงานที่ลดลงต่อกิโลกรัมของโลหะหล่อ เมื่อเทียบกับอลูมิเนียมหรือโลหะผสมทองแดง อายุการใช้งานของแม่พิมพ์ก็ยาวนานขึ้น ซึ่งช่วยลดการใช้เหล็กกล้าเครื่องมือที่ใช้พลังงานมากตลอดอายุการใช้งานการผลิตของส่วนประกอบ
อีกทั้งความสามารถในการผลิต ส่วนประกอบที่มีรูปร่างใกล้เคียงตาข่าย ด้วยขั้นตอนหลังการตัดเฉือนเพียงเล็กน้อยจะช่วยลดการสร้างเศษและพลังงานที่เกี่ยวข้องกับการทำงานขั้นที่สอง ในขณะที่ผู้ผลิตดำเนินการตามการรับรองด้านสิ่งแวดล้อม ISO 14001 และเป้าหมายในการลดการปล่อยก๊าซคาร์บอนไดออกไซด์ ข้อมูลเศรษฐกิจหมุนเวียนโดยธรรมชาติของการหล่อสังกะสีจึงกลายเป็นเกณฑ์การคัดเลือกที่สำคัญมากขึ้น
แนวโน้มในอนาคตของเทคโนโลยีการหล่อสังกะสี
ที่ zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
Thixomolding ของสังกะสี
กระบวนการ Thixocasting ฉีดสังกะสีในสถานะกึ่งแข็ง thixotropic ช่วยลดความพรุนและปรับปรุงคุณสมบัติทางกลเมื่อเทียบกับการฉีดของเหลวเต็มแบบทั่วไป แม้ว่าจะซับซ้อนกว่า แต่ส่วนประกอบสังกะสีไทโซโมลด์สามารถเข้าใกล้คุณสมบัติของวัสดุที่ขึ้นรูปในการใช้งานที่สำคัญได้
การจำลองแบบบูรณาการและการควบคุมกระบวนการ AI
เครื่องมือจำลองการเติมแม่พิมพ์ขั้นสูง (เช่น MAGMASOFT และ Flow-3D) ถูกนำมาใช้เป็นประจำเพื่อเพิ่มประสิทธิภาพการออกแบบประตูและทางวิ่ง คาดการณ์การหดตัว และระบุจุดร้อนก่อนที่จะตัดเหล็ก เพิ่มมากขึ้น อัลกอริธึมการเรียนรู้ของเครื่อง กำลังใช้งานกับเครื่องหล่อเพื่อปรับพารามิเตอร์กระบวนการแบบไดนามิกตามข้อมูลเซ็นเซอร์ ลดอัตราของเสีย และปรับปรุงความสม่ำเสมอของกระบวนการ
การหล่อแบบหลายวัสดุและการแทรก
ที่ zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
การย่อขนาดและการหล่อแบบไมโคร
ความก้าวหน้าในการผลิตแม่พิมพ์และการควบคุมการฉีดทำให้เกิดขึ้นได้ การหล่อแบบไมโคร ของส่วนประกอบสังกะสีที่มีน้ำหนักน้อยกว่า 1 กรัม โดยมีลักษณะเป็นหน่วยหนึ่งในร้อยของมิลลิเมตร การใช้งานในไมโครอิเล็กทรอนิกส์ อุปกรณ์ทางการแพทย์ และเครื่องมือวัดที่มีความแม่นยำ ยังคงขยายขอบเขตของสิ่งที่การหล่อด้วยสังกะสีสามารถทำได้
ที่ zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of ความแม่นยำของมิติสูง ผิวสำเร็จดีเยี่ยม รอบเวลาที่รวดเร็ว อายุการใช้งานยาวนาน ความยืดหยุ่นในการออกแบบ และความสามารถในการรีไซเคิลโดยธรรมชาติ วางตำแหน่งการหล่อแบบสังกะสีเป็นรากฐานที่สำคัญที่ยั่งยืนของการผลิตโลหะที่มีความแม่นยำ
ไม่ว่าจะเลือก ZAMAK 3 สำหรับตัวเรือนอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภคปริมาณมาก, ZAMAK 5 สำหรับโครงยึดโครงสร้างยานยนต์ หรือ ZA-27 สำหรับส่วนประกอบตลับลูกปืนที่มีความแข็งแรงสูง กระบวนการหล่อแบบสังกะสีเป็นหนทางสู่ชิ้นส่วนโลหะคุณภาพสูงที่ซับซ้อนในราคาต้นทุนและระดับประสิทธิภาพที่ทางเลือกอื่นๆ ยากลำบากที่จะจับคู่ สำหรับวิศวกรที่ยินดีมีส่วนร่วมในกระบวนการตั้งแต่เนิ่นๆ ในวงจรการออกแบบ การหล่อด้วยสังกะสียังคงปลดล็อกความเป็นไปได้ใหม่ๆ ในนวัตกรรมผลิตภัณฑ์