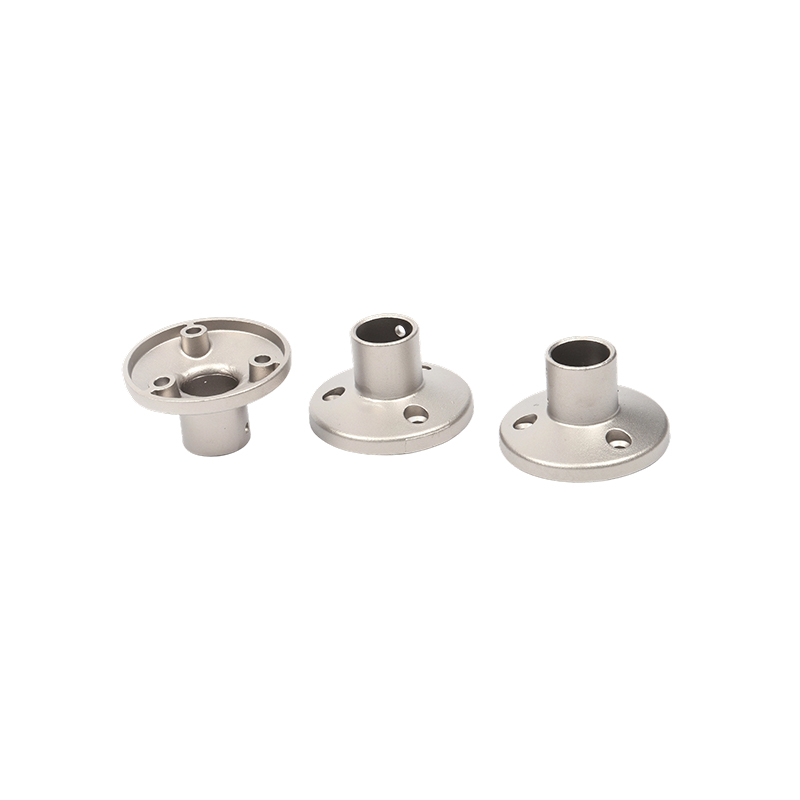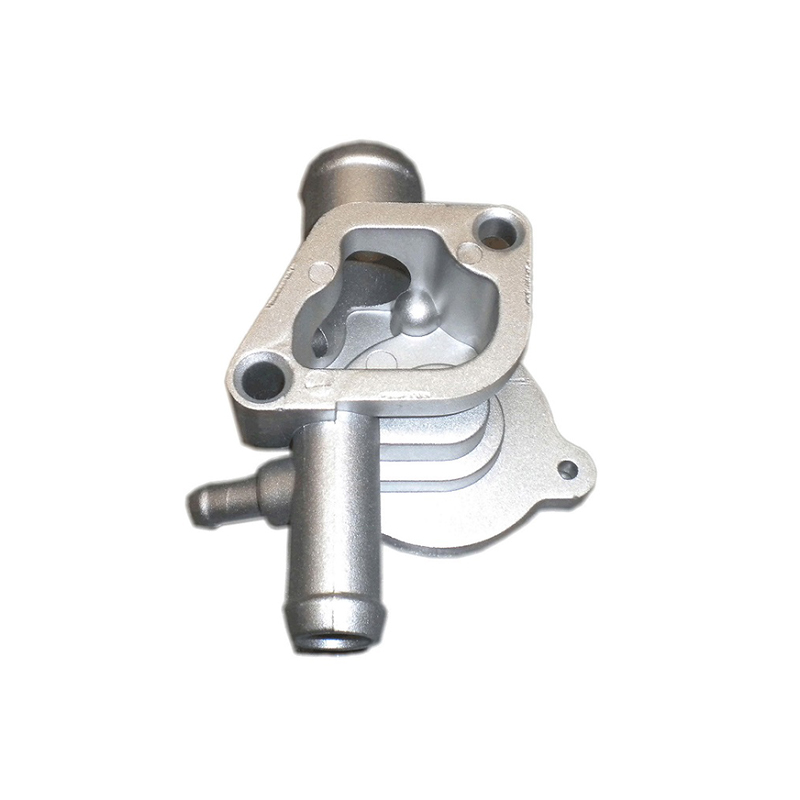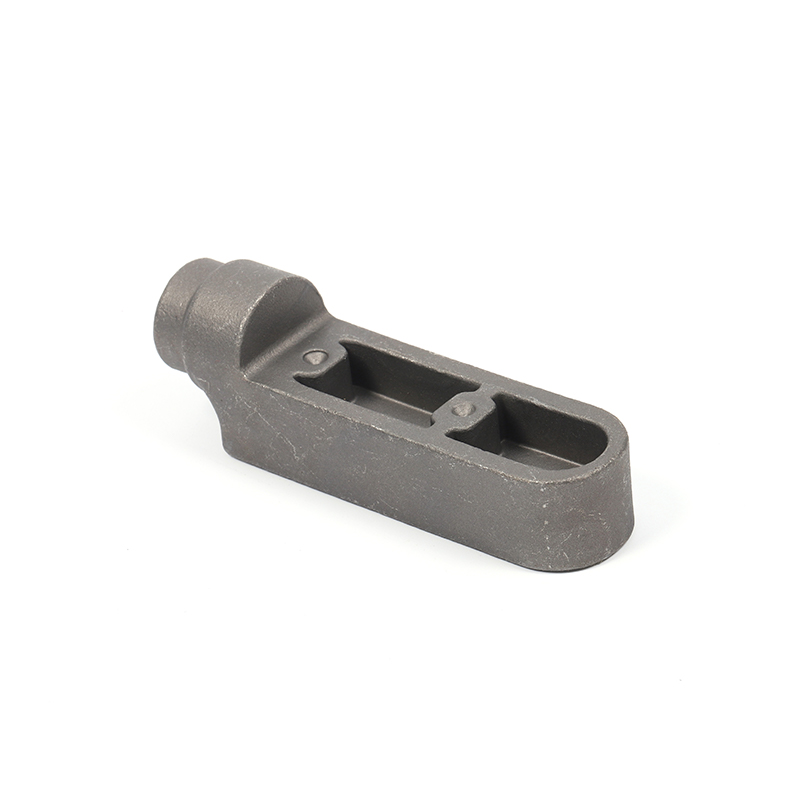
การหล่อที่แม่นยำน้ำหนักเบา อยู่ที่การบรรจบกันของวัสดุศาสตร์ วิศวกรรมเครื่องมือ และการควบคุมมิติ ช่วยให้ผู้ผลิตในภาคการบินและอวกาศ ยานยนต์ การแพทย์ และการป้องกันสามารถผลิตส่วนประกอบโลหะที่ซับซ้อนและมีรูปร่างเกือบสุทธิที่รวมมวลน้อยที่สุดเข้ากับความทนทานที่แน่นหนา ซึ่งเป็นคุณภาพที่ไม่สามารถต่อรองได้มากขึ้นในการใช้งานที่ขับเคลื่อนด้วยประสิทธิภาพ
การหล่อที่แม่นยำน้ำหนักเบาคืออะไร
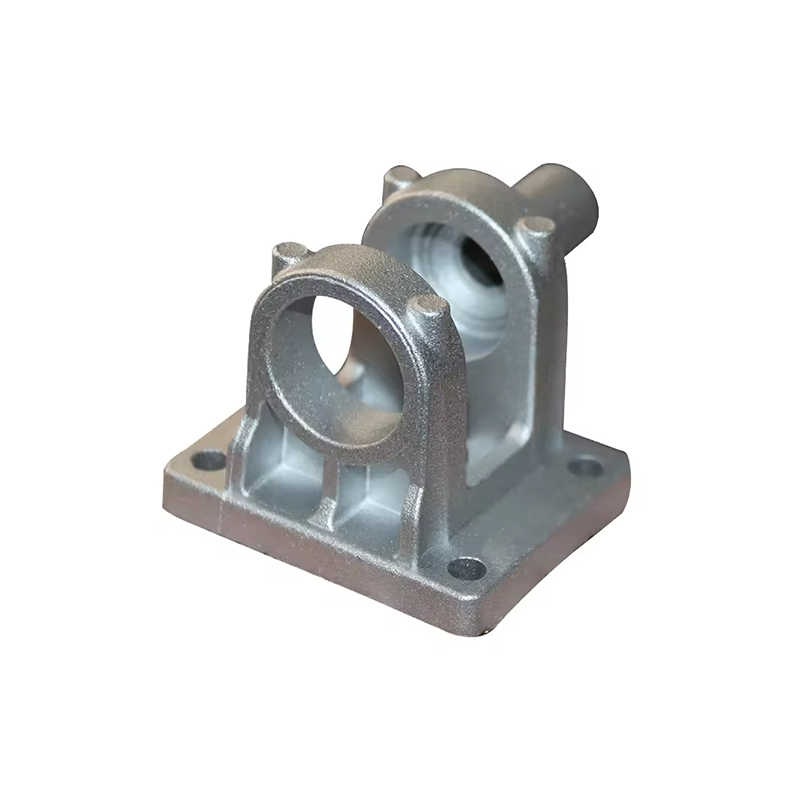
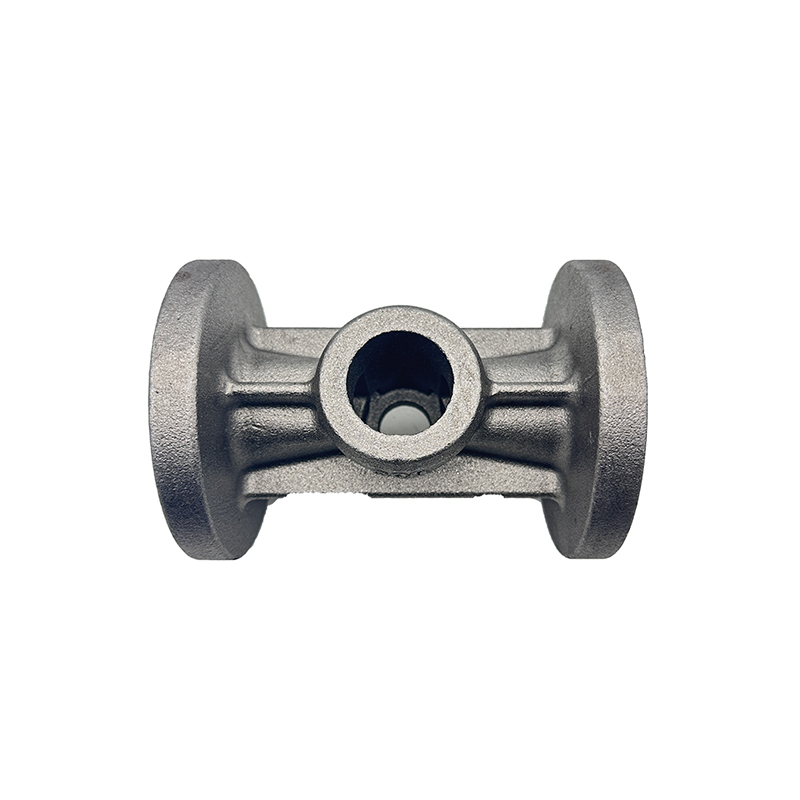
การหล่อด้วยความแม่นยำน้ำหนักเบาหมายถึงกลุ่มกระบวนการขึ้นรูปโลหะที่ออกแบบมาเพื่อผลิตส่วนประกอบที่มีความแม่นยำด้านมิติสูง ในขณะที่ใช้โลหะผสมที่ลดมวลส่วนประกอบโดยรวมให้เหลือน้อยที่สุด แตกต่างจากวิธีการหล่อทั่วไปที่คาดหวังและกำจัดวัสดุส่วนเกินออกด้วยการตัดเฉือน การหล่อที่แม่นยำมีเป้าหมายเพื่อให้ได้ผลลัพธ์ที่มีรูปร่างใกล้เคียงกัน ชิ้นส่วนที่หล่อนั้นสอดคล้องกับรูปทรงสุดท้ายอย่างใกล้ชิด ซึ่งช่วยลดขั้นตอนหลังการประมวลผลและการสิ้นเปลืองวัสดุไปพร้อมๆ กัน
คำนี้ครอบคลุมถึงเทคโนโลยีที่แตกต่างกันหลายประการ รวมถึงการหล่อแบบลงทุน (ขี้ผึ้งหาย) การหล่อด้วยโลหะผสมน้ำหนักเบา การหล่อแบบบีบ และการหล่อโลหะกึ่งแข็ง สิ่งที่รวมเข้าด้วยกันคือหน้าที่สองประการ: บรรลุความแม่นยำทางเรขาคณิตที่ทำซ้ำได้ และใช้วัสดุที่มีอัตราส่วนความหนาแน่นต่อความแข็งแรง ซึ่งช่วยลดน้ำหนักได้อย่างมาก อะลูมิเนียมอัลลอยด์ โลหะผสมแมกนีเซียม และโลหะผสมไททาเนียมเป็นตระกูลวัสดุที่ใช้กันอย่างแพร่หลายมากที่สุดในพื้นที่นี้
วิธีการหล่อแกนและลักษณะเฉพาะ
การหล่อการลงทุน
การหล่อการลงทุน ซึ่งในอดีตรู้จักกันในชื่อกระบวนการหล่อขี้ผึ้ง ยังคงเป็นเกณฑ์มาตรฐานสำหรับความซับซ้อนทางเรขาคณิตในการหล่อที่มีความแม่นยำ ลวดลายขี้ผึ้งจะถูกเคลือบด้วยสารละลายเซรามิกหลายชั้น ซึ่งจะแข็งตัวเป็นเปลือก จากนั้นขี้ผึ้งจะละลายออก และโลหะหลอมเหลวจะถูกเทลงในแม่พิมพ์เซรามิก เมื่อใช้กับโลหะผสมน้ำหนักเบา เช่น อะลูมิเนียม A356 หรือไทเทเนียม Ti-6Al-4V การหล่อแบบลงทุนจะทำให้ได้ความหนาของผนังที่บางเพียง 0.8 มม. และค่าความคลาดเคลื่อนภายใน 0.1 มม. ต่อขนาด 25 มม.
กระบวนการนี้เหมาะสมอย่างยิ่งกับส่วนประกอบกังหันการบินและอวกาศ กรอบการผ่าตัดฝังเทียม และฉากยึดโครงสร้างผนังบางที่ต้องใช้ทั้งความซับซ้อนทางเรขาคณิตและน้ำหนักเบา ข้อจำกัดหลักคือเวลารอบ: เปลือกเซรามิกแต่ละเปลือกต้องใช้ขั้นตอนการทำให้แห้งหลายขั้นตอน ทำให้ไม่เหมาะกับการดำเนินการผลิตในปริมาณมาก
การหล่ออลูมิเนียม
การหล่อด้วยอะลูมิเนียมแรงดันสูงเป็นปัจจัยหลักในการหล่อน้ำหนักเบาที่มีความแม่นยำในการผลิตยานยนต์และอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค อะลูมิเนียมหลอมเหลวจะถูกฉีดเข้าไปในแม่พิมพ์เหล็กชุบแข็งภายใต้แรงกดดันตั้งแต่ 10 ถึง 175 MPa รอบเวลาจะวัดเป็นวินาทีแทนที่จะเป็นชั่วโมง และกระบวนการสามารถรักษาความคลาดเคลื่อนบวกหรือลบ 0.05 มม. ได้อย่างน่าเชื่อถือในสภาวะการผลิตที่มั่นคง
โลหะผสม เช่น ADC12, A380 และ Silafont-36 ได้รับการกำหนดสูตรสำหรับการหล่อขึ้นรูปโดยเฉพาะ โดยให้การไหลที่ดี การหดตัวต่ำ และความต้านทานการกัดกร่อน การหล่อแบบใช้สุญญากาศช่วยยังช่วยลดความพรุนของก๊าซ ทำให้ชิ้นส่วนสามารถผ่านกรรมวิธีทางความร้อนและการเชื่อม ซึ่งเป็นความสามารถที่การหล่อแบบแบบดั้งเดิมมักขาดหายไป
การหล่อแมกนีเซียม
แมกนีเซียมเป็นโลหะโครงสร้างที่เบาที่สุดในการใช้งานทางวิศวกรรมอย่างแพร่หลาย โดยมีความหนาแน่นประมาณ 1.74 g/cm3 เทียบกับ 2.7 g/cm3 สำหรับอะลูมิเนียม การหล่อแบบไทโซโมลด์และห้องร้อนของแมกนีเซียมอัลลอยด์ เช่น AZ91D และ AM60B ช่วยให้สามารถผลิตชิ้นส่วนโครงสร้างที่มีผนังบางและมีน้ำหนักเบาได้ การหล่อแมกนีเซียมมีความโดดเด่นเป็นพิเศษในแชสซีแล็ปท็อป ส่วนประกอบคอพวงมาลัย และโครงสร้างภายในการบินและอวกาศ ซึ่งการลดทุกกรัมมีผลกระทบต่อต้นทุนหรือประสิทธิภาพอย่างมีนัยสำคัญ
การหล่อแบบบีบและการแปรรูปแบบกึ่งแข็ง
การหล่อแบบบีบจะใช้แรงดันไฮดรอลิกในระหว่างการแข็งตัว ระงับความพรุน และปรับปรุงคุณสมบัติทางกลให้เหนือกว่าการหล่อแบบทั่วไป การหล่อโลหะกึ่งแข็ง รวมถึงรูปแบบรีโอคาสต์และไทโซคาสต์ จะแปรรูปโลหะผสมในสถานะของแข็งบางส่วน ทำให้เกิดโครงสร้างจุลภาคทรงกลมละเอียดที่ทนทานต่อการฉีกขาดด้วยความร้อน ทั้งสองวิธีกำลังเริ่มนำมาใช้กับส่วนประกอบโครงสร้างที่มีความสำคัญต่อความปลอดภัย เช่น แขนควบคุม สนับมือ และแท่นยึดเครื่องยนต์ ซึ่งอะลูมิเนียมน้ำหนักเบาจะต้องตอบสนองความต้องการด้านความล้าและแรงกระแทก
การเลือกวัสดุสำหรับการใช้งานที่มีความสำคัญต่อน้ำหนัก
โลหะผสมที่เลือกโดยพื้นฐานจะควบคุมสิ่งที่กระบวนการหล่อสามารถทำได้ในแง่ของความหนาของส่วนขั้นต่ำ ผิวสำเร็จ ความสามารถในการอบชุบด้วยความร้อน และความสามารถในการขึ้นรูปหลังการหล่อ ตารางด้านล่างเปรียบเทียบตระกูลโลหะผสมทั่วไปที่ใช้ในการหล่อน้ำหนักเบาที่มีความแม่นยำ
| ครอบครัวอัลลอยด์ | ความหนาแน่น (g/cm3) | UTS ทั่วไป (MPa) | กระบวนการหลัก | ข้อได้เปรียบที่สำคัญ |
|---|---|---|---|---|
| อะลูมิเนียม A356-T6 | 2.68 | 262 | การลงทุน/แรงโน้มถ่วงตาย | ความสามารถในการหล่อและการเชื่อมที่ดีเยี่ยม |
| อลูมิเนียม A380 | 2.71 | 317 | การหล่อด้วยแรงดันสูง | มีความลื่นไหลสูงสำหรับผนังบาง |
| แมกนีเซียม AZ91D | 1.81 | 230 | การหล่อแบบห้องร้อน | ตัวเลือกโครงสร้างที่มีความหนาแน่นต่ำสุด |
| ไทเทเนียม Ti-6Al-4V | 4.43 | 950 | การหล่อการลงทุนสูญญากาศ | อัตราส่วนความแข็งแรงต่อน้ำหนักสูงสุด |
| อลูมิเนียม-ซิลิคอน Silafont-36 | 2.65 | 340 | เครื่องหล่อแบบสุญญากาศ/แบบบีบ | อบร้อนได้ เชื่อมได้ |
การหล่อไทเทเนียมถือเป็นส่วนเฉพาะ แม้ว่าจะมีความหนาแน่นมากกว่าอะลูมิเนียมและแมกนีเซียม แต่ไทเทเนียมก็มีความแข็งแรงจำเพาะเหนือกว่าทั้งสองอย่าง ทำให้เป็นวัสดุที่ถูกเลือกเมื่อความต้องการด้านโครงสร้างมีมากเกินไปและงบประมาณน้ำหนักยังมีจำกัด ซึ่งเป็นสถานการณ์ที่พบบ่อยในโครงเครื่องบินทหารและการปลูกถ่ายทางการแพทย์
มาตรฐานการควบคุมมิติและความคลาดเคลื่อน
ความแม่นยำในการหล่อนั้นวัดจากค่าความคลาดเคลื่อน ผิวสำเร็จ และขีดจำกัดความพรุน มาตรฐานอุตสาหกรรม เช่น ISO 8062, ASTM B85 และ AMS 2175 กำหนดแถบการเปลี่ยนแปลงขนาดที่ยอมรับได้สำหรับส่วนประกอบการหล่อ โดยขึ้นอยู่กับกระบวนการ โลหะผสม และเงื่อนไขการบริการที่ต้องการ
กระบวนการหล่อการลงทุนที่ใช้อะลูมิเนียมและไททาเนียมมักเป็นไปตามเกรดความคลาดเคลื่อน CT4 ถึง CT6 ภายใต้ ISO 8062 ซึ่งสอดคล้องกับความคลาดเคลื่อนในช่วง 0.26 มม. ถึง 0.74 มม. สำหรับขนาด 50 มม. การหล่อด้วยแรงดันสูงสามารถได้เกรด CT4 ถึง CT5 ที่แน่นหนายิ่งขึ้นบนคุณสมบัติที่สร้างขึ้นโดยตรงจากแม่พิมพ์ แม้ว่าคุณสมบัติเส้นแยกส่วนและขนาดด้านตัวเป่าจะมีการเปลี่ยนแปลงมากขึ้นก็ตาม
ความหยาบของพื้นผิวมีความสำคัญเท่าเทียมกันในการใช้งานหลายประเภท การหล่อแบบหล่อแบบหล่อโดยทั่วไปจะให้ค่า Ra ระหว่าง 1.6 ถึง 3.2 ไมโครเมตร ซึ่งในบริบทด้านการบินและอวกาศและการแพทย์ ไม่จำเป็นต้องตัดเฉือนบนพื้นผิวที่ไม่ผสมพันธุ์ โดยทั่วไปแล้ว การหล่อด้วยแม่พิมพ์จะได้ค่า Ra ที่ 0.8 ถึง 2.0 ไมโครเมตรบนผิวหน้าที่ขึ้นรูปด้วยแม่พิมพ์
การจัดการความพรุน: ความท้าทายที่ซ่อนอยู่
ความพรุนภายใน - ช่องว่างที่เกิดจากก๊าซที่ติดอยู่หรือการหดตัวของการแข็งตัว - เป็นข้อบกพร่องที่พบบ่อยที่สุดในการหล่อแบบน้ำหนักเบา และสาเหตุหลักที่ทำให้การหล่อแบบแม่นยำไม่ผ่านการประเมินแบบไม่ทำลาย การหล่อแบบใช้สุญญากาศช่วย การควบคุมการแข็งตัวผ่านการทำความเย็นโดยตรง และการกดแบบไอโซสแตติกแบบร้อน (HIP) หลังการบำบัดเป็นสามกลยุทธ์หลักที่ใช้ในการทำให้เกิดรูพรุนภายในข้อกำหนดเฉพาะ HIP ซึ่งใช้ความร้อนและความดันพร้อมกันเพื่อยุบช่องว่างภายใน เป็นวิธีปฏิบัติมาตรฐานสำหรับการหล่อไทเทเนียมสำหรับการบินและอวกาศ และมีการนำไปใช้มากขึ้นสำหรับส่วนประกอบโครงสร้างอะลูมิเนียมในแพลตฟอร์มรถยนต์ไฟฟ้า
กระบวนการหล่อน้ำหนักเบาที่มีความแม่นยำ: ทีละขั้นตอน
โดยไม่คำนึงถึงวิธีการเฉพาะ การหล่อน้ำหนักเบาที่มีจุดประสงค์ในการผลิตจะเป็นไปตามลำดับขั้นตอนที่สมดุลระหว่างความเร็ว คุณภาพ และราคา
- การออกแบบและการจำลอง: เรขาคณิตของส่วนประกอบได้รับการออกแบบทางวิศวกรรมเพื่อให้สามารถหล่อได้โดยใช้ไฟไนต์เอลิเมนต์และซอฟต์แวร์จำลองการไหลของของไหล การสร้างแบบจำลองการแข็งตัวจะระบุจุดร้อนที่อาจเกิดขึ้น โซนการหดตัว และตำแหน่งทางเข้าออก ก่อนที่จะตัดเครื่องมือใดๆ
- การผลิตเครื่องมือ: แม่พิมพ์หรือเครื่องมือหล่อแบบลงทุนได้รับการตัดเฉือน โดยทั่วไปแล้วจะมาจากเหล็กกล้าเครื่องมือ H13 สำหรับการหล่อแบบตายตัว หรืออะลูมิเนียมสำหรับรูปแบบการหล่อแบบลงทุนต้นแบบ การตรวจสอบมิติจะดำเนินการก่อนที่จะเทโลหะใดๆ
- การเตรียมโลหะผสม: ประจุของโลหะจะถูกละลาย ลดก๊าซ และวิเคราะห์ทางเคมีโดยใช้สเปกโตรเมทรีการปล่อยแสงเพื่อยืนยันว่าองค์ประกอบอยู่ภายในข้อกำหนด การไล่ก๊าซเป็นสิ่งสำคัญสำหรับอลูมิเนียมและแมกนีเซียมในการกำจัดไฮโดรเจนที่ละลายอยู่
- การหล่อ: โลหะถูกนำเข้าไปในแม่พิมพ์หรือแม่พิมพ์ภายใต้อุณหภูมิ ความดัน และความเร็วที่ควบคุมได้ สำหรับการหล่อแบบหล่อการลงทุน เปลือกจะถูกอุ่นก่อนเพื่อให้แน่ใจว่าการเติมจะสมบูรณ์และการแข็งตัวในทิศทาง
- การระบายความร้อนและการดีดออก: อัตราการทำความเย็นที่ควบคุมจะควบคุมโครงสร้างจุลภาค การแข็งตัวอย่างรวดเร็วหลังจากการหล่อมักจะตามมาด้วยการบ่มหรือการบำบัดความร้อนด้วยสารละลายเพื่อพัฒนาคุณสมบัติทางกลที่ต้องการ
- การตกแต่งและการตรวจสอบ: ประตูและไรเซอร์จะถูกถอดออก พื้นผิวถูกยิงด้วยระเบิดหรือผ่านการบำบัดทางเคมี และชิ้นส่วนต่างๆ ได้รับการตรวจสอบมิติโดยเครื่องวัดพิกัด (CMM) การสแกนด้วยรังสีเอกซ์หรือ CT เพื่อหาความพรุนภายใน และการทดสอบคูปองทางกลตามที่จำเป็น
การใช้งานในอุตสาหกรรม
การบินและอวกาศและกลาโหม
การหล่อน้ำหนักเบาที่มีความแม่นยำในการบินและอวกาศนั้นโดดเด่นด้วยส่วนประกอบไทเทเนียมและอลูมิเนียมที่หล่อด้วยการลงทุน: ตัวเรือนกังหัน ขายึดโครงสร้าง กล่องอุปกรณ์การบิน และท่อร่วมไฮดรอลิก ความสามารถในการรวมแอสเซมบลีที่ก่อนหน้านี้ต้องใช้ชิ้นส่วนเครื่องจักรหลายชิ้นเข้าไว้ในการหล่อครั้งเดียวถือเป็นตัวขับเคลื่อนต้นทุนและน้ำหนักที่สำคัญ ขายึดโครงสร้างที่แต่ก่อนประกอบด้วยรายละเอียดที่เชื่อมไว้ 5 ชิ้น มักจะได้รับการปรับโครงสร้างใหม่เป็นการหล่อแบบหล่อเดียวที่มีประสิทธิภาพทางกลที่เหมือนกันหรือเหนือกว่า
ยานยนต์และยานพาหนะไฟฟ้า
การหล่อน้ำหนักเบาสำหรับยานยนต์กำลังอยู่ระหว่างการเปลี่ยนแปลงอย่างรวดเร็วซึ่งขับเคลื่อนโดยการใช้พลังงานไฟฟ้า ยานพาหนะไฟฟ้าที่ใช้แบตเตอรี่ต้องการส่วนประกอบโครงสร้างที่จัดการภาระการชนโดยไม่มีบทลงโทษจำนวนมากเช่นเหล็ก และกลยุทธ์แชสซีที่ใช้วัสดุหลากหลายต้องอาศัยการหล่อด้วยอะลูมิเนียมขนาดใหญ่เป็นโหนดโครงสร้างมากขึ้น วิธีการที่เรียกว่า gigacasting ซึ่งผลิตส่วนใต้ท้องรถด้านหลังทั้งหมดเป็นการหล่อด้วยอะลูมิเนียมหล่อแบบเดี่ยว เป็นการต่อยอดโดยตรงของหลักการหล่อที่มีความแม่นยำซึ่งใช้ในระดับการผลิต โหนดเฟรมย่อย ตัวเรือนมอเตอร์ ตัวแลกเปลี่ยนความร้อน และข้อนิ้วกันสะเทือน ถือเป็นการหล่อน้ำหนักเบาที่มีปริมาณสูงสุดในยานยนต์ในปัจจุบัน
อุปกรณ์ทางการแพทย์และการปลูกถ่าย
การหล่อแบบลงทุนไทเทเนียมรองรับการผลิตกระดูกและข้อและกระดูกสันหลังเทียม ซึ่งจำเป็นต้องมีความเข้ากันได้ทางชีวภาพ ความต้านทานการกัดกร่อน และการควบคุมขนาดที่แม่นยำ โลหะผสมไททาเนียมหล่อใช้สำหรับกรงกระดูกสันหลัง ส่วนประกอบฟื้นฟูสะโพกและเข่า และอุปกรณ์ยึดตรึงอาการบาดเจ็บ พื้นผิวในการหล่อแบบฝังได้รับการจัดการอย่างตั้งใจ: พื้นผิวที่หยาบส่งเสริมการผสานตัวของกระดูก ในขณะที่พื้นผิวแบริ่งที่เรียบจะช่วยลดเศษสึกหรอ
อุตสาหกรรมและพลังงาน
ตัวเรือนปั๊ม ตัววาล์ว ส่วนประกอบคอมเพรสเซอร์ และใบพัดกังหันในอุปกรณ์พลังงานทางอุตสาหกรรมเป็นตัวแทนของกลุ่มผลิตภัณฑ์การหล่อน้ำหนักเบาที่มีความแม่นยำสูงเพิ่มมากขึ้น ในการใช้งานที่การลดมวลช่วยลดการใช้พลังงานโดยตรง - ส่วนประกอบที่หมุนได้ในปั๊มและคอมเพรสเซอร์ - การหล่ออะลูมิเนียมและแมกนีเซียมกำลังเข้ามาแทนที่เหล็กสีเทา ส่งผลให้ได้รับประสิทธิภาพที่เพิ่มขึ้นซึ่งช่วยฟื้นฟูการลงทุนด้านเครื่องมือภายในระยะเวลาการผลิตที่ค่อนข้างสั้น
การประกันคุณภาพและการประเมินแบบไม่ทำลาย
ความแม่นยำในการหล่อที่แม่นยำน้ำหนักเบาขยายไปสู่ระบบการตรวจสอบ สำหรับส่วนประกอบที่มีความสำคัญด้านความปลอดภัย โดยทั่วไปจะระบุวิธีการประเมินแบบไม่ทำลายต่อไปนี้ไว้ในเอกสารการจัดซื้อ
การทดสอบด้วยภาพเอ็กซ์เรย์โดยใช้เครื่องเอ็กซ์เรย์หรือเอกซเรย์คอมพิวเตอร์เผยให้เห็นความพรุนภายใน สิ่งเจือปน และการปิดความเย็น การสแกน CT ได้กลายเป็นมาตรฐานทองคำสำหรับการหล่อที่ซับซ้อน เนื่องจากจะสร้างแผนที่สามมิติของสภาพภายในที่สามารถซ้อนทับด้วยแบบจำลอง CAD เพื่อตรวจสอบทั้งรูปทรงและความสมบูรณ์ไปพร้อมๆ กัน การตรวจสอบการแทรกซึมของฟลูออเรสเซนต์จะตรวจจับรอยแตกร้าวและรอบที่แตกหักของพื้นผิว การตรวจสอบขนาดโดย CMM จะยืนยันขนาดส่วนต่อประสานที่สำคัญ รูแบริ่ง และความเรียบของพื้นผิวการผสมพันธุ์ คูปองทดสอบทางกลที่เทจากความร้อนเดียวกันจะยืนยันความต้านทานแรงดึง ความต้านแรงดึง การยืดตัว และความแข็งตามข้อกำหนดเฉพาะของวัสดุ
ข้อควรพิจารณาในการออกแบบสำหรับวิศวกรหล่อ
การหล่อด้วยความแม่นยำน้ำหนักเบาที่มีประสิทธิภาพเริ่มต้นได้ดีก่อนที่จะเทโลหะ หลักการออกแบบสำหรับการหล่อ (DFC) เป็นแนวทางในการตัดสินใจทางเรขาคณิตที่กำหนดว่าส่วนประกอบสามารถผลิตซ้ำได้ภายในพิกัดความเผื่อหรือไม่ ส่วนผนังที่สม่ำเสมอป้องกันการแข็งตัวที่แตกต่างกันและจุดร้อนที่สร้างความพรุนจากการหดตัว มุมร่าง 1 ถึง 3 องศาบนพื้นผิวแนวตั้งช่วยให้สามารถขับออกจากแม่พิมพ์ได้อย่างหมดจด เนื้อเนื้อขนาดใหญ่ที่ผนังที่ตัดกันจะกระจายความเครียดระหว่างการแข็งตัวและในการให้บริการ ซี่โครงมีประสิทธิภาพมากกว่าการเพิ่มความหนาของผนังโดยรวม เพื่อให้ได้ความแข็งในโครงสร้างน้ำหนักเบา
ซอฟต์แวร์เพิ่มประสิทธิภาพโทโพโลยี ซึ่งปัจจุบันผสานรวมเข้ากับขั้นตอนการออกแบบการหล่ออย่างกว้างขวาง ได้สร้างรูปทรงเรขาคณิตที่มีมวลขั้นต่ำแบบออร์แกนิกซึ่งจะควบคุมโลหะเฉพาะเมื่อมีความจำเป็นด้านโครงสร้างเท่านั้น รูปทรงที่ได้รับการปรับปรุงเหล่านี้ ซึ่งเมื่อทำได้เฉพาะในการผลิตแบบเติมเนื้อเท่านั้น กำลังเกิดขึ้นจริงมากขึ้นผ่านการหล่อแบบลงทุนด้วยความก้าวหน้าในเทคโนโลยีเปลือกเซรามิกและการใช้รูปแบบแวกซ์ที่พิมพ์แบบ 3 มิติที่สร้างขึ้นโดยตรงจากเอาท์พุตการปรับโทโพโลยีให้เหมาะสม
การพัฒนาที่เกิดขึ้นใหม่ในสาขานี้
ทิศทางทางเทคโนโลยีหลายประการกำลังขยายขอบเขตของการหล่อน้ำหนักเบาที่มีความแม่นยำ การพิมพ์ด้วยทรายเจ็ท Binder และการพิมพ์แม่พิมพ์เซรามิกที่ใช้สเตริโอลิโทกราฟี ช่วยลดการใช้เครื่องมือรูปแบบทั้งหมดสำหรับการผลิตต้นแบบและปริมาณน้อย โดยบีบอัดไทม์ไลน์การพัฒนาจากสัปดาห์เหลือหลายวัน การประมวลผลอะลูมิเนียมกึ่งแข็งที่ใช้กับชิ้นส่วนโครงสร้างที่มีความสมบูรณ์สูงกำลังเข้าสู่การผลิตยานยนต์ในปริมาณมากขึ้น การตรวจสอบกระบวนการแบบเรียลไทม์โดยใช้เซ็นเซอร์แบบฝังในแม่พิมพ์ รวมกับโมเดลการเรียนรู้ของเครื่องจักรที่ได้รับการฝึกเกี่ยวกับข้อมูลข้อบกพร่องในอดีต ช่วยให้สามารถควบคุมการเติม การแข็งตัว และการทำความเย็นแบบวงปิด ช่วยลดอัตราของเสียและทำให้กรอบเวลากระบวนการเข้มงวดมากขึ้น ในที่สุด ระบบโลหะผสมอลูมิเนียม-ลิเธียมและอลูมิเนียม-สแกนเดียมใหม่ช่วยลดความหนาแน่นลงได้ 5 ถึง 10 เปอร์เซ็นต์เมื่อเทียบกับโลหะผสมอลูมิเนียมทั่วไป ในขณะที่ยังคงรักษาหรือปรับปรุงคุณสมบัติทางกล ซึ่งเปิดโอกาสในการลดน้ำหนักเพิ่มเติมสำหรับโครงสร้างการบินและอวกาศแบบหล่อ
ตัวขับเคลื่อนต้นทุนและการพิจารณาทางเศรษฐกิจ
การหล่อที่มีความแม่นยำน้ำหนักเบามีต้นทุนการใช้เครื่องมือต่อหน่วยที่สูงกว่าการหล่อหรือการผลิตแบบทั่วไปสำหรับรูปทรงที่เรียบง่าย แต่เศรษฐศาสตร์จะมีความน่าสนใจเมื่อใช้ในปริมาณปานกลางถึงสูง และเมื่อมีการประเมินต้นทุนรวมในการเป็นเจ้าของ การตัดเฉือนหลังการหล่อที่ลดลงช่วยลดแรงงานในการผลิตและต้นทุนเครื่องมือตัด การรวมชิ้นส่วนช่วยลดเวลาในการประกอบ จำนวนตัวยึด และภาระในการตรวจสอบ การลดน้ำหนักในการบินและอวกาศแปลโดยตรงเป็นการประหยัดเชื้อเพลิงตลอดอายุการใช้งานที่วัดได้ในทศวรรษ ในยานพาหนะไฟฟ้า การลดมวลจะขยายช่วงหรือทำให้สามารถลดขนาดแบตเตอรี่ได้ โดยมีผลกระทบต่อต้นทุนตลอดอายุการใช้งานของยานพาหนะ
ปริมาณการคุ้มทุนในการกู้คืนการลงทุนด้านเครื่องมือหล่อที่แม่นยำนั้นแตกต่างกันไปตามกระบวนการและความซับซ้อนของชิ้นส่วน โดยทั่วไปแล้ว เครื่องมือหล่อการลงทุนสำหรับชิ้นส่วนอลูมิเนียมการบินและอวกาศมักจะได้รับการกู้คืนโดยใช้ชิ้นส่วนเพียงไม่กี่ร้อยชิ้น เครื่องมือหล่ออะลูมิเนียมสำหรับงานยานยนต์มีความสมเหตุสมผลในเชิงเศรษฐกิจด้วยปริมาณต่อปีตั้งแต่ไม่กี่พันชิ้นส่วนขึ้นไป ขึ้นอยู่กับต้นทุนแม่พิมพ์
การเลือกพันธมิตรการหล่อน้ำหนักเบาที่มีความแม่นยำ
ช่องว่างด้านความสามารถระหว่างซัพพลายเออร์การหล่อมีความสำคัญมาก โรงหล่อที่ติดตั้งสำหรับการหล่อน้ำหนักเบาที่มีความแม่นยำอย่างแท้จริง จะรักษาการหลอมเหลวในชั้นบรรยากาศที่ควบคุมได้ เพื่อป้องกันการเกิดออกซิเดชันของโลหะผสมที่เกิดปฏิกิริยา อุปกรณ์ CMM ที่สอบเทียบแล้วสำหรับการตรวจสอบมิติ ความสามารถในการสแกน CT สำหรับการตรวจสอบภายในของชิ้นส่วนที่สำคัญ และเอกสารความสามารถด้านโลหะวิทยาสำหรับกลุ่มโลหะผสมเฉพาะที่เกี่ยวข้องกับการใช้งาน การรับรองต่างๆ เช่น AS9100 สำหรับการบินและอวกาศ, ISO 13485 สำหรับอุปกรณ์การแพทย์ และ IATF 16949 สำหรับยานยนต์ ถือเป็นการรับรองที่เชื่อถือได้สำหรับวินัยกระบวนการพื้นฐานที่จำเป็นในการผลิตการหล่อที่แม่นยำภายในข้อกำหนดเฉพาะอย่างสม่ำเสมอ
การมีส่วนร่วมของซัพพลายเออร์ตั้งแต่เนิ่นๆ ซึ่งเกี่ยวข้องกับโรงหล่อในระหว่างการออกแบบส่วนประกอบ ไม่ใช่แค่ในขั้นตอนการเสนอราคาเท่านั้น จะให้ผลลัพธ์ที่ดีกว่าอย่างสม่ำเสมอ วิศวกรโรงหล่อสามารถระบุคุณลักษณะการออกแบบที่ทำให้การหล่อซับซ้อนหรือลดลงก่อนที่จะใช้เครื่องมือ และสามารถแนะนำการปรับเปลี่ยนรูปทรงที่รักษาจุดประสงค์ของการออกแบบ ในขณะเดียวกันก็ปรับปรุงผลผลิต ความสม่ำเสมอของมิติ และต้นทุนในที่สุด